

골재 공급 방법의 선택은 HZS 콘크리트 배치 플랜트 구성의 기본적인 엔지니어링 결정입니다. 이는 현장 레이아웃, 생산 리듬 및 총 수명주기 비용에 영향을 미칩니다. 두 가지 공급 방식에 따른 동일한 식물 모델은 부지 면적이 40% 이상 다를 수 있습니다. 이 분석은 네 가지 차원에 걸쳐 기술 참조 프레임워크를 설정합니다.
콘크리트 배치 플랜트 레이아웃 설계

벨트 컨베이어 레이아웃
벨트 컨베이어 시스템은 구동 풀리, 벤드 풀리, 고무 벨트, 트로프 아이들러, 인장 장치 및 벨트 클리너로 구성됩니다. 골재 배처는 혼합탑의 한쪽에 배치됩니다. 18~22도 경사진 벨트는 무게가 측정된 골재를 타워 상단의 대기 호퍼로 운반합니다. 벨트 길이는 중형 식물의 경우 25~35m이고, 대형 식물의 경우 45m 이상입니다.
이 레이아웃에는 배처와 타워 사이에 직선 통로가 필요합니다. 벨트 갤러리 아래 영역은 깨끗하게 유지되어야 합니다. 독립적인 강철 또는 콘크리트 지지 기초가 필요합니다. 열악한 지반에서는 말뚝 작업으로 인해 초기 투자 비용이 크게 증가합니다.
호이스트 레이아웃 건너뛰기
스킵 호이스트 시스템은 윈치, 와이어 로프 또는 체인 드라이브, 가이드 레일 프레임 및 스킵 버킷을 사용합니다. 배처는 혼합탑 가까이에 배치됩니다. 골재를 받은 후 스킵 버킷은 가이드 레일을 따라 믹서 입구로 들어 올려집니다. 수평 이송 거리가 필요하지 않습니다. 전체 부지 면적이 30~40% 감소합니다. 배처와 타워 사이의 거리는 일반적으로 3~5m에 불과합니다.
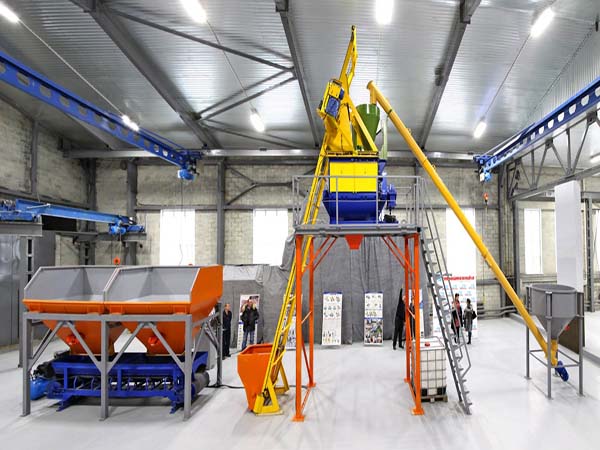
|
레이아웃 매개변수 |
벨트 (HZS90) |
스킵(HZS50) |
차이점 |
|
총 부지 면적 |
380–500 m² |
180–260 m² |
−35% ~ −45% |
|
배처에서 타워까지의 거리 |
25–35 m |
3–5 m |
-80% ~ -85% |
|
기초 작업 |
배처 + 벨트 + 타워 |
배처 + 타워 |
-30% ~ -50% |
|
리프팅 요구 사항 |
단면의 벨트 트러스 |
하나의 단위로 타워 |
∼40% 더 적은 리프트 |
|
지면 평준화 범위 |
벨트를 따른 전체 길이 |
배처 및 타워 영역 |
대폭 감소 |

콘크리트 플랜트 골재 공급 속도 비교
공급 속도는 혼합 시간 및 배출 리듬과 함께 작동하여 출력 한도를 설정합니다. 주요 차이점은 두 체계가 병렬 작업을 허용하는 정도에 있습니다.

벨트 컨베이어 속도 프로필
벨트 컨베이어를 사용하면 병렬 작동이 가능합니다. 한 배치가 혼합되는 동안 다음 배치는 이미 벨트를 타고 대기 호퍼를 향해 이동하고 있습니다. HZS120 플랜트의 경우 표준 벨트 속도는 1.6~2.0m/s입니다. 한 배치의 전체 이동 시간은 20~25초입니다. 이는 약 45초의 혼합 주기와 겹칩니다. 대기 호퍼의 크기는 1.5~2 배치용입니다.
호이스트 속도 프로필 건너뛰기
스킵 호이스트는 엄격한 직렬 논리(적재, 들어올리기, 배출, 하강, 적재)를 따릅니다. HZS50 플랜트의 경우 1회 이동 거리는 약 15~18m입니다. 리프팅 속도는 0.4~0.6m/s입니다. 한 번의 전체 주기는 35~45초가 소요됩니다. 믹싱 주기도 45초일 때 둘은 버퍼 마진 없이 1:1 일치를 형성합니다.
|
모델 |
방법 |
용량 |
배치(kg) |
피드 |
믹스 |
중복 |
|
HZS50 |
건너뛰다 |
50 m³/h |
∼1,200 |
35–45 |
45 |
없음 |
|
HZS50 |
벨트 |
50 m³/h |
∼1,200 |
18–22 |
45 |
부분 |
|
HZS90 |
벨트 |
90 m³/h |
∼2,000 |
20–25 |
40 |
높은 |
|
HZS120 |
벨트 |
120 m³/h |
∼2,500 |
20–25 |
38 |
높은 |
|
HZS180 |
벨트 |
180 m³/h |
∼3,500 |
22–28 |
35 |
높은 |
결론: 목표 시간당 생산량이 60m³를 초과하면 스킵 호이스트의 직렬 로직이 자재 병목 현상이 발생합니다. 실제 출력은 정격 수치보다 15~20% 정도 떨어질 수 있습니다.
소형 콘크리트 배칭 플랜트 호퍼 리프트 유형
스킵 호이스트 플랜트는 HZS25~HZS60 범위에서 상당한 시장 점유율을 차지하고 있습니다. 엔지니어링 적합성은 모델 번호만으로는 결정되지 않습니다.
|
비용 항목 |
벨트 종류 |
건너뛰기 유형 |
차이점 |
|
주요장비 |
$38,000–45,000 |
$30,000–36,000 |
−18% ~ −20% |
|
공급 메커니즘 |
$8,000–12,000 |
$3,500–5,500 |
−55% |
|
대기 호퍼 및 프레임 |
$3,000–5,000 |
타워에 통합됨 |
−100% |
|
토목재단 |
$6,000–10,000 |
$3,000–5,000 |
-40% ~ -50% |
|
설치 |
$4,000–6,000 |
$2,500–3,500 |
−35% |
|
총 |
$59,000–78,000 |
$39,000–50,000 |
−30% ~ −35% |

설치 및 재배치
HZS50 스킵 호이스트 플랜트는 기초가 완성된 후 영업일 기준 5~7일 이내에 생산에 도달합니다. 벨트-형 공장은 영업일 기준 10~15일이 소요됩니다. 이전 시 3~5회 이사 후 누적된 인건비와 운송비는 초기 가격 차이의 30~50%에 달할 수 있다.
엔지니어링 한계
와이어로프 피로 수명은 8,000~12,000 작동 시간입니다. 가이드 레일은 고르지 않은 하중 하에서 비대칭 토크를 견뎌냅니다. 이로 인해 국부적인 변형이 발생하고 리미트 스위치 정확도에 영향을 미칠 수 있습니다. 컴팩트한 레이아웃은 다중-분말 제제의 사일로 수량을 제한합니다.
유지보수 구조 및 장기-신뢰성
벨트 컨베이어 유지 관리
마모 부품은 전체 라인을 따라 분포됩니다. 장애 패턴은 분산되고 점진적이며 모니터링 가능합니다. 실제 고장이 발생하기 몇 주 전에 경고 신호가 나타납니다.
|
유지보수 항목 |
빈도 |
교체주기 |
노동 |
|
벨트 마모 및 추적 |
주간 |
3~5년 |
0.5 h |
|
아이들러 베어링 윤활 |
월간 간행물 |
1~2년 |
1~2시간/세트 |
|
풀리 지연 검사 |
계간지 |
2~3년 |
3–4 h |
|
스크레이퍼 블레이드 교체 |
월간 간행물 |
3~6개월 |
0.5 h |
|
장력 조정 |
월간 간행물 |
- |
0.5 h |
|
변속기 오일 교환 |
반기-년 |
- |
1 h |
호이스트 유지 관리 건너뛰기
유지보수는 하중이 많이 걸리는 몇몇 움직이는 부품에 집중됩니다. 실패 패턴은 집중적이고 갑작스럽고 위험이 높습니다.- 와이어 로프 가닥 파손은 며칠 내에 허용 가능한 수준에서 심각한 수준으로 진행될 수 있습니다.
|
유지보수 항목 |
빈도 |
교체주기 |
노동 |
|
와이어로프 파손검사 |
일일 |
8,000–12,000 h |
2–3 h |
|
시브 및 롤러 윤활 |
주간 |
1~2년 |
1시간/세트 |
|
피벗 메커니즘 검사 건너뛰기 |
주간 |
1~2년 |
1 h |
|
리미트 스위치 기능 테스트 |
일일 |
2~3년 |
0.5 h |
|
브레이크 간격 조정 |
월간 간행물 |
- |
0.5 h |
|
윈치 기어박스 오일 교환 |
반기-년 |
- |
1 h |
투자 수익 및 선택 결정 프레임워크
다음 모델은 일일 생산량 500m3 및 연간 300일 운영을 기준으로 합니다. HZS60 공장의 5{3}}년 TCO를 비교합니다.
|
TCO 구성 요소 |
벨트 종류 |
건너뛰기 유형 |
5년의 차이 |
|
초기 투자 |
$68,000 |
$48,000 |
+$20,000 |
|
연간전력(급전) |
$2,800 |
$1,600 |
+$6,000 |
|
연간 유지보수 |
$3,200 |
$4,500 |
−$6,500 |
|
연간 용량 손실 |
$0 |
$8,000–12,000 |
−$40,000 ~ −$60,000 |
|
5년간 총 TCO |
$98,000 |
$118,500–138,500 |
벨트가 $20,500–40,500 낮아졌습니다. |
벨트형은 초기 투자비가 42% 더 높다. 500m³ 이상의 일일 생산량에서는 5{3}}년 TCO가 상당히 낮습니다. 핵심 변수는 용량 손실이다. 5년이 지나면 이는 초기 투자 격차를 메워주는 것보다 더 많은 것입니다.
결론

|
일일 생산량 |
권장 구성표 |
결정 논리 |
|
< 200 m³ |
스킵 호이스트 |
초기 투자 우선순위 용량 병목 현상 없음 |
|
200–400 m³ |
프로젝트-에 따라 다름 |
재배치 빈도가 핵심 변수입니다. |
|
400–800 m³ |
벨트 컨베이어 |
직렬 로직이 실질적인 제약이 됨 |
|
> 800 m³ |
벨트 컨베이어(고-사양) |
대기 호퍼 버퍼 용량은 새로운 핵심 매개변수입니다. |
최종 선택은 공학적 판단입니다. 현장 조건, 목표 결과, 프로젝트 기간, 재배치 빈도 및 장기-유지 관리 기능을 단일 프레임워크에 통합해야 합니다. 올바른 벤치마크는 가격 차이가 아닙니다. 이는 실제 운영 조건에서 각 계획의 총 5년-년 비용입니다.


